宠物食品工厂 从原料到品质的全链条解读
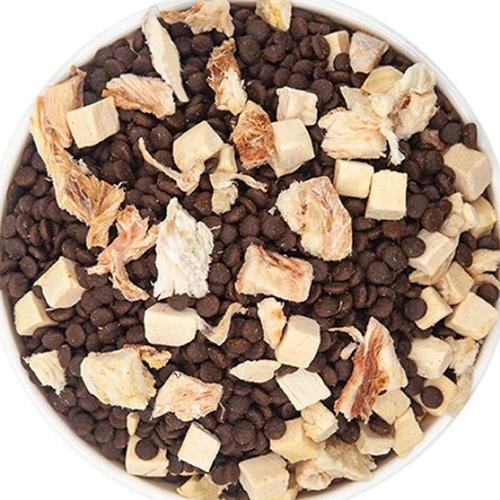
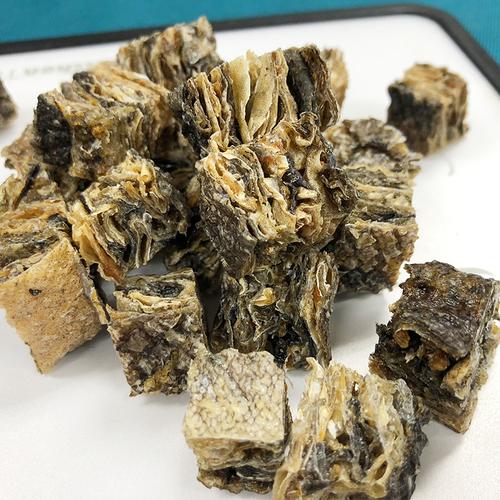
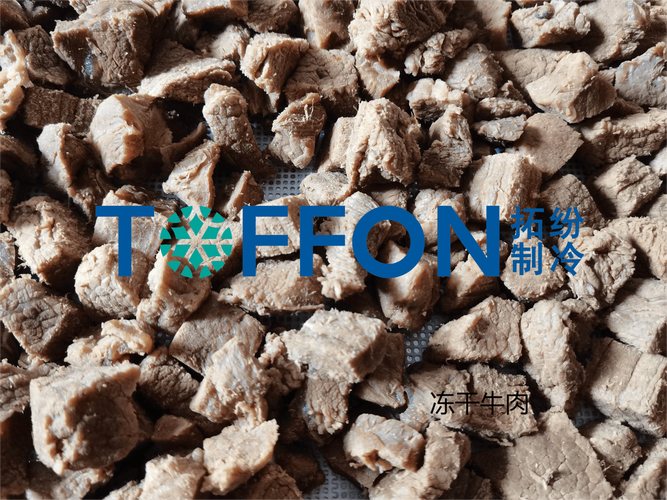
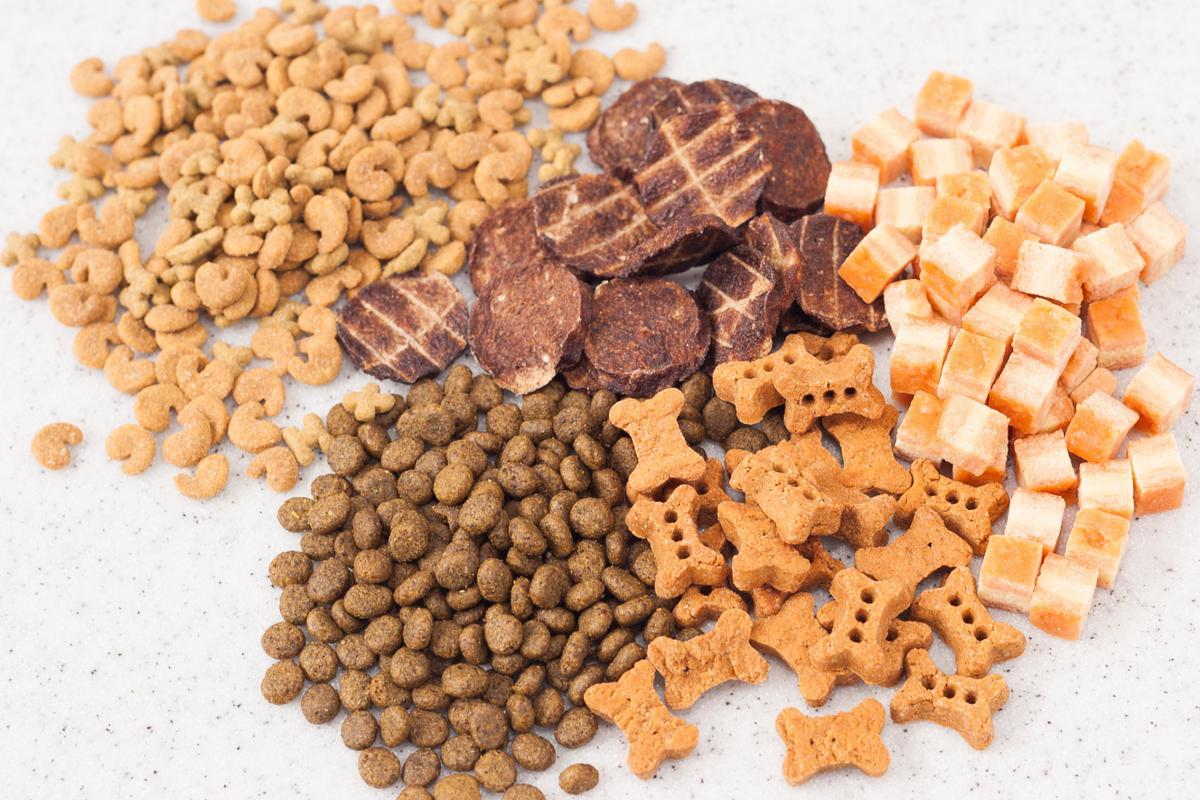
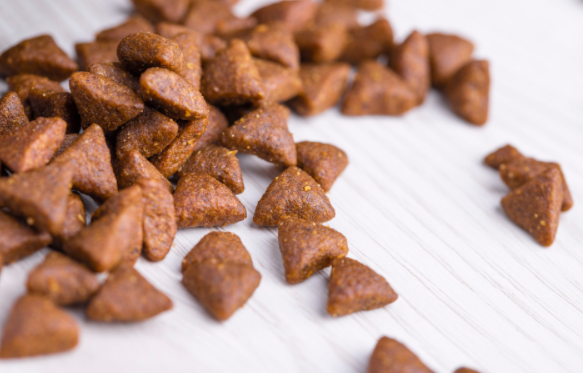
随着养宠人群的持续扩大,宠物食品行业已进入高速发展期。而每一袋猫粮、狗粮的背后,都离不开宠物食品工厂的支撑。宠物食品工厂不仅是生产场所,更是保障宠物健康、落实安全标准的核心环节。本文将从原料采购、生产工艺、品控体系、创新趋势等角度,带您全面了解宠物食品工厂的运作逻辑。\n\n## 一、原料采购:品质的第一道防线\n\n宠物食品工厂的起点并非车间,而是原料产地。主要原料包括肉类(鸡肉、牛肉、鱼肉等)、谷物(玉米、小麦、大米)、豆类、油脂、维生素和矿物质。为保证食品安全,正规工厂会建立严格的供应商审核制度:\n\n- 溯源管理:要求每批肉源提供检疫证明、检疫合格证,做到来源可追溯。\n- 新鲜度控制:鲜肉从屠宰到进厂通常控制在24小时内,冷冻肉则需全程冷链。-18℃以下存储。\n- 实验室初检:原料入库前需检测水分、蛋白质、脂肪、霉菌毒素、沙门氏菌等指标。\n\n关键词“宠物食品”在这里首次具象化:它不仅是货架上的商品,更依赖于工厂对每一样原料的理性判断。\n\n## 二、生产工艺:膨化、烘焙与冻干的区别\n\n宠物食品工厂常用的工艺主要有三类,对应不同产品形态和营养留存率:\n\n### 1. 高温膨化工艺(主流干粮)\n原料经粉碎、混合、调质后,在膨化机中瞬间加热加压(130℃~160℃),使淀粉糊化、蛋白质变性,再通过模具挤压成颗粒,最后烘干、喷涂油脂和诱食剂。优点是杀菌彻底、保质期长(12~18个月);缺点是部分热敏性维生素会损失。\n\n### 2. 低温烘焙工艺\n在90℃~120℃的热风中缓慢烘烤60~90分钟,颗粒密度较高,表面不喷涂油脂(部分产品)。优点是营养保留更好、适口性自然;缺点是产能较低、成本较高。\n\n### 3. 冷冻干燥(冻干)工艺\n将新鲜原料在-35℃以下速冻,然后在真空环境下使冰直接升华。全程低温,几乎不破坏营养,但设备昂贵,需独立冻干车间。工厂会另外设置独立的包装区,避免交叉污染。\n\n无论哪种工艺,宠物食品工厂都必须执行HACCP(危害分析与关键控制点)体系,对蒸煮、干燥、金属探测等关键环节设置限值。\n\n## 三、品控体系:从实验室到留样间\n\n宠物食品工厂的品质控制绝非“最后看一眼”。典型流程包括:\n\n- 在线检测:每30分钟抽检颗粒硬度、水分、容重、长度; \n- 理化检测:粗蛋白(凯氏定氮法)、粗脂肪(索氏提取)、粗灰分、钙磷比、氨基酸组成; \n- 微生物检测:菌落总数、大肠菌群、沙门氏菌(不得检出)、霉菌; \n- 留样制度:每批次产品留样至少保存至保质期后6个月,用于追溯; \n- **
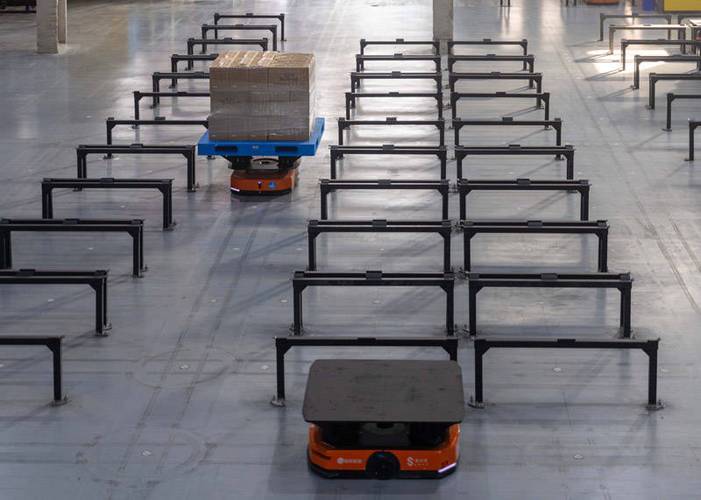
宠物食品的“安全”就是这样由一串串数据、一台台仪器勾画出来的。工厂通常设有独立化验室,配备高效液相色谱仪、原子吸收分光光度计等设备。\n\n## 四、营养配方与代工模式\n\n不少品牌并不自建工厂,而是选择OEM(代工)或ODM(贴牌+配方)模式。宠物食品工厂由此扮演“中央厨房”角色:\n\n- 按照品牌方或自有营养师团队提供的配方投料; \n- 遵守AAFCO(美国饲料管理协会)或FEDIAF(欧洲宠物食品工业联合会)营养标准; \n- 针对不同生命阶段(幼年/成年/老年)、不同生理状态(绝育、过敏、肠胃敏感)调整配方; \n- 采用无谷、低敏、高肉含量等概念满足消费升级需求。\n\n工厂的配方研发能力往往决定其行业竞争力。优秀的宠物食品工厂会配备动物营养学背景的技术人员,通过动物喂养试验(如消化率测试、适口性测试)验证配方。\n\n## 五、环保与智能化趋势\n\n现代化宠物食品工厂是宠物经济和环保理念的结合。\n\n- 节能烘干:使用热泵技术回收废气热量,降低能耗30%以上; \n- 废水处理:高浓度有机废水经厌氧+好氧工艺处理后部分回用; \n- 智能化产线:通过MES系统采集数据,实现配料防错、设备预测性维护; \n- 清洁标签:减少人工添加剂,响应消费者对天然成分的需求; \n- 替抗技术**:使用益生菌、酶制剂、植物提取物代替抗生素促生长剂。\n\n随着宠物食品行业竞争加剧,宠物食品工厂正在从小作坊、粗加工向规模化和透明化转变。不少工厂开设“云监工”直播,开放参观通道,以赢得消费者信任。\n\n## \n\n一只宠物每吃一口粮,都是宠物食品工厂全链条的一次协作。从采购、生产到品控、仓储,每一个步骤都是“宠物食品”四个字的沉甸甸含义。对从业者而言,建造一座安全、透明、守责的工厂是对动物福利的尊重;对主人而言,了解工厂怎么运转,就是守护自家毛孩子最简单有效的方式。
如若转载,请注明出处:http://www.zyyzpll.com/product/45.html
更新时间:2026-09-19 09:33:20